
Soudure du zinc en toiture : brasage à l'étain et prix détaillés
Découvrez comment réaliser la soudure du zinc en toiture avec le brasage à l'étain, les techniques de réparation et les coûts associés pour des travaux réussis.
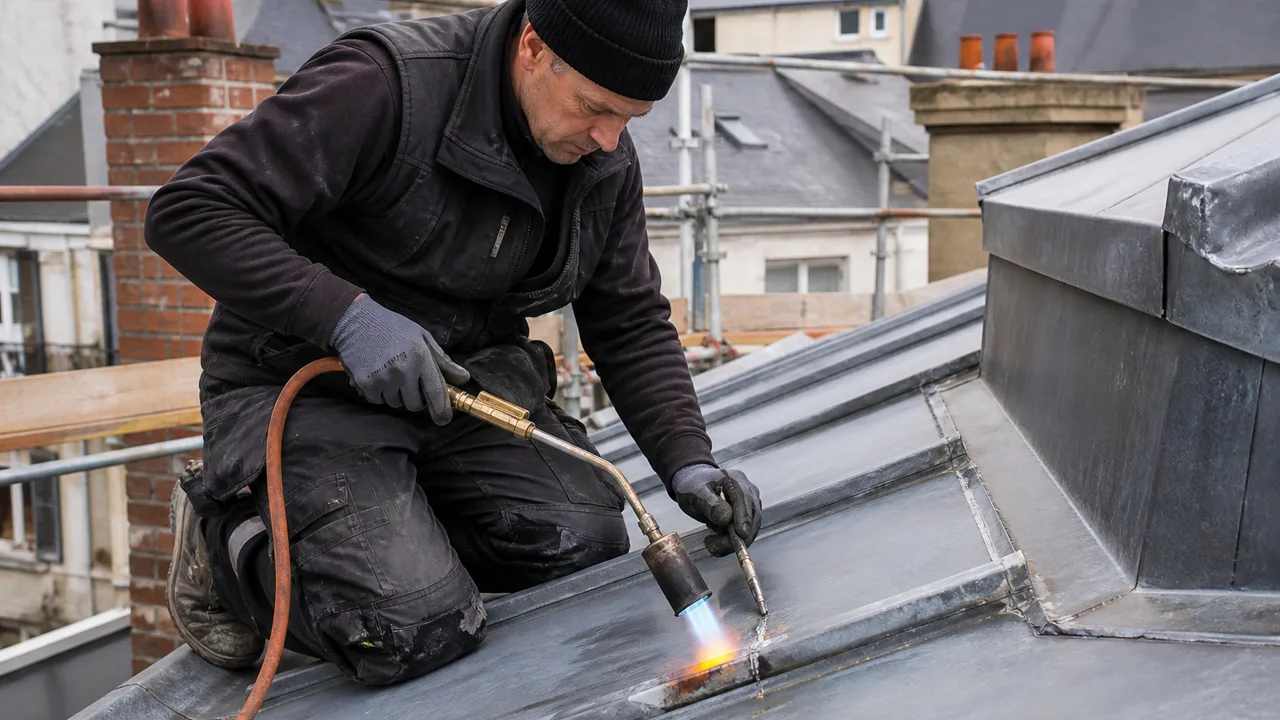
Une gouttière en zinc qui goutte au niveau d'un raccord, un chéneau dont la soudure s'est ouverte ou un abergement de cheminée présentant une fuite : ces désordres ont parfois un point commun, un assemblage métallique qui n'assure plus sa fonction. Pour le couvreur-zingueur, la difficulté n'est pas seulement de refaire une soudure. Il faut d'abord comprendre pourquoi elle a cédé et vérifier si les pièces peuvent encore être conservées.
La soudure du zinc à l'étain est une technique courante en zinguerie traditionnelle. Plus précisément, il s'agit d'un brasage tendre : les pièces en zinc restent solides, tandis qu'un métal d'apport permet de réaliser leur liaison. La qualité du résultat dépend de la préparation des surfaces, de la température de travail, du choix de l'alliage et de la géométrie de l'assemblage.
Ce guide s'adresse aux couvreurs-zingueurs qui souhaitent comprendre les principes du brasage tendre du zinc, choisir leurs consommables, identifier les défauts de soudure et chiffrer leurs interventions. Trois cas de chantier détaillent également les coûts d'une réparation ponctuelle, d'un abergement sur zinc prépatiné et d'une pose de gouttières avec raccords brasés.
Qu'est-ce que la soudure du zinc en zinguerie ?
Dans le langage courant des couvreurs, on parle de « soudure zinc » ou de « soudure à l'étain ». Le terme technique le plus précis est cependant brasage tendre.
Contrairement à un soudage par fusion, le brasage tendre ne consiste pas à faire fondre les deux pièces de zinc à assembler. Le métal d'apport fond à une température inférieure à celle du matériau de base et crée une liaison entre les surfaces préparées.
Pour ses produits, RHEINZINK indique une température de brasage d'environ 250 °C. Cette valeur correspond à son procédé et ne doit pas être interprétée comme un réglage universel valable pour tous les alliages et tous les équipements.
Quelle différence entre soudure et brasage tendre ?
| Critère | Brasage tendre du zinc | Soudage par fusion |
|---|---|---|
| Principe | Fusion d'un métal d'apport | Fusion du matériau de base au niveau de l'assemblage |
| État des pièces en zinc | Elles restent solides | Le matériau de base est fondu localement |
| Application en zinguerie | Certains raccords de gouttières, chéneaux et accessoires | Ce n'est pas le procédé traditionnel de raccordement des éléments courants en zinc |
| Point déterminant | Mouillage, capillarité et compatibilité des surfaces | Fusion et solidification du matériau assemblé |
Cette distinction explique pourquoi la préparation des surfaces est si importante. Une baguette d'étain fondue sur un zinc sale ou mal préparé ne garantit pas un assemblage fiable.
Quels ouvrages en zinc nécessitent une soudure ?
Le brasage tendre intervient dans plusieurs travaux de zinguerie, notamment lorsque le système constructif prévoit des raccords métalliques continus et étanches.
Les gouttières en zinc
Les jonctions entre éléments, les angles, les fonds et certaines naissances peuvent nécessiter un brasage selon le type de gouttière et les accessoires retenus.
Le couvreur doit vérifier que les pièces sont compatibles avec cette technique. Tous les systèmes d'évacuation des eaux pluviales ne se raccordent pas de la même manière.
Les chéneaux
Les chéneaux sont des ouvrages particulièrement sensibles parce qu'ils collectent parfois d'importants volumes d'eau. Leurs assemblages doivent tenir compte des pentes, des mouvements thermiques et des prescriptions de mise en œuvre.
Une soudure correctement réalisée ne compense pas un chéneau mal dimensionné ou dont la dilatation est empêchée.
Les abergements de cheminée
Les pièces métalliques situées autour d'une cheminée doivent former un ensemble cohérent avec la couverture et les relevés d'étanchéité.
Certains raccords peuvent être brasés, mais le détail de l'abergement doit également gérer le ruissellement, les recouvrements et les mouvements des éléments.
Les raccords particuliers de couverture
Des travaux de finition peuvent nécessiter des raccords brasés sur certaines pièces en zinc. Le choix du procédé dépend toujours de la conception de l'ouvrage.
Pour replacer ces interventions dans l'ensemble des prestations du métier, consultez notre guide sur les principaux travaux de zinguerie et leurs applications en couverture.
Quel matériel utiliser pour souder le zinc ?
La réussite d'un brasage dépend autant de la préparation que de la qualité du matériel. Un équipement mal adapté peut entraîner un chauffage insuffisant, un mauvais étalement du métal d'apport ou une détérioration des surfaces.
| Matériel | Fonction | Point de vigilance |
|---|---|---|
| Fer à souder de zingueur | Transmettre la chaleur à l'assemblage | Masse et panne adaptées à la surface à braser |
| Baguette d'étain | Fournir le métal d'apport | Alliage compatible avec le zinc utilisé |
| Flux ou liquide à souder | Favoriser le mouillage des surfaces | Produit adapté et respect de sa fiche de sécurité |
| Produit de préparation | Retirer les oxydes ou traitements de surface | Compatibilité avec le zinc naturel ou prépatiné |
| Brosse ou abrasif adapté | Nettoyer les surfaces | Éviter les contaminations et les rayures inutiles |
| Outillage de maintien | Positionner les pièces pendant l'assemblage | Respecter le recouvrement et le contact entre pièces |
| Protections individuelles et collectives | Prévenir les brûlures, expositions et chutes | Adapter les moyens au travail en toiture |
Quel fer à souder utiliser pour le zinc ?
Pour ses assemblages, RHEINZINK recommande un fer dont la masse est d'environ 500 g, avec un minimum indiqué de 350 g. L'objectif est de disposer d'une réserve thermique suffisante pour chauffer régulièrement le recouvrement.
Une panne large permet généralement un meilleur transfert de chaleur sur les raccords courants. Les pannes pointues sont davantage réservées aux zones difficiles d'accès.
Le choix doit rester compatible avec le système de chauffe, le type de pièce et les recommandations du fabricant.
Pourquoi un fer trop léger peut-il poser problème ?
Si le fer ne transmet pas suffisamment de chaleur, le métal d'apport peut fondre sans mouiller correctement toute la surface du recouvrement.
Le couvreur risque alors d'obtenir une liaison superficielle : la soudure paraît présente, mais sa continuité ou sa résistance peut être insuffisante.
Soudure à l'étain avec ou sans plomb : que choisir ?
Le métal d'apport doit être compatible avec le zinc et le procédé de brasage retenu.
Les alliages d'étain sans plomb constituent une solution intéressante lorsque leur compatibilité avec le matériau et les conditions de mise en œuvre est confirmée.
RHEINZINK recommande notamment, pour ses produits, un alliage sans plomb de type SnZn 801 conforme à la norme NF EN ISO 9453. Le fabricant mentionne également certaines solutions traditionnelles avec plomb dans sa documentation, mais cela ne signifie pas qu'elles doivent être privilégiées.
| Critère | Alliage sans plomb compatible | Alliage contenant du plomb |
|---|---|---|
| Composition | Selon formulation du fabricant | Contient du plomb en proportion variable |
| Compatibilité | À vérifier avec le zinc et le flux | À vérifier avec le système et les exigences applicables |
| Prévention | Évite l'introduction de plomb dans le métal d'apport | Implique des précautions supplémentaires liées au plomb |
| Choix professionnel | À privilégier lorsqu'il répond aux prescriptions techniques | À évaluer au regard des contraintes techniques, sanitaires et réglementaires |
Une soudure sans plomb est-elle automatiquement sans risque ?
Non. L'absence de plomb dans l'alliage ne supprime ni le risque de brûlure ni les risques chimiques liés aux flux, aux produits de préparation et aux émissions produites pendant le brasage.
Le couvreur doit consulter les fiches de données de sécurité, organiser la prévention des expositions et utiliser les protections appropriées.
Comment préparer le zinc avant une soudure ?
La préparation conditionne directement la qualité du brasage. Même un métal d'apport parfaitement adapté ne peut pas compenser une surface contaminée.
1. Vérifier l'état des pièces
Avant toute intervention, le couvreur examine l'épaisseur résiduelle du zinc, les déformations, les fissures et les éventuelles perforations.
Une pièce très amincie ou fragilisée ne doit pas être conservée uniquement parce qu'une nouvelle soudure semble techniquement possible.
2. Nettoyer les surfaces de contact
Les surfaces à assembler doivent être propres et préparées conformément aux prescriptions du fabricant.
Sur du zinc naturel, une couche d'oxyde peut nécessiter une préparation mécanique ou chimique adaptée.
Les résidus de saleté, les anciennes traces de produits et les dépôts présents dans le recouvrement peuvent empêcher un bon mouillage.
3. Préparer le recouvrement
Pour ses produits, RHEINZINK indique un recouvrement de 10 à 15 mm dans ses recommandations de brasage tendre.
Ce repère correspond au procédé décrit par le fabricant. Il ne doit pas être appliqué sans vérification à tous les systèmes de zinguerie.
Un recouvrement trop important peut rendre le chauffage et la pénétration du métal d'apport plus difficiles. Un recouvrement insuffisant peut compromettre la résistance de la liaison.
4. Choisir le flux adapté
Le liquide à souder facilite la préparation de l'interface et le mouillage par le métal d'apport.
Il doit être choisi selon la nature du zinc, son aspect de surface et les recommandations du fabricant. Les produits chimiques ne sont pas interchangeables.
Comment réaliser une soudure à l'étain sur du zinc ?
Le brasage tendre du zinc consiste à réaliser une liaison continue entre deux pièces préalablement préparées. La qualité de l'assemblage dépend de la température, de la propreté, de la géométrie du recouvrement et de la compatibilité du métal d'apport.
Préparer le poste de travail
Le couvreur doit commencer par sécuriser l'accès, identifier les matériaux combustibles proches et organiser les mesures de prévention adaptées aux travaux par point chaud.
La présence de bois, d'isolants ou de matériaux sensibles à la chaleur impose une attention particulière. Selon le contexte, un permis de feu et des mesures spécifiques peuvent être nécessaires.
Positionner les pièces
Les éléments doivent être maintenus dans la position prévue par le détail constructif, avec un recouvrement et un contact compatibles avec le procédé.
La préparation doit permettre au métal d'apport de pénétrer dans la zone d'assemblage par capillarité.
Chauffer correctement l'assemblage
Le fer transmet la chaleur aux pièces. Le métal d'apport doit mouiller les surfaces préparées et assurer la continuité de la liaison.
Un chauffage insuffisant peut provoquer un mauvais mouillage. Une surchauffe peut dégrader les produits employés ou compromettre la qualité de l'intervention.
Le couvreur doit respecter les paramètres indiqués par le fabricant du zinc, du métal d'apport et du flux.
Éliminer les résidus après brasage
Les résidus de flux doivent être retirés selon les prescriptions du produit. RHEINZINK indique notamment, pour son procédé, un nettoyage après brasage avec un chiffon humide.
Il faut également vérifier la continuité de la liaison et l'absence de défaut visible.
Pour approfondir les prescriptions de mise en œuvre, consultez le guide technique RHEINZINK consacré à la soudure du zinc.
Comment souder du zinc prépatiné ?
Le zinc prépatiné présente une finition de surface différente du zinc naturel. Cette particularité influence la préparation des zones à braser.
Il serait incorrect de considérer qu'une surface prépatinée peut toujours être soudée directement après un simple dépoussiérage.
Retirer la finition sur la zone d'assemblage
Pour plusieurs de ses gammes prépatinées, RHEINZINK demande de retrouver l'aspect du zinc naturel dans la zone à souder avant le brasage.
Le procédé de préparation varie selon la finition : produit spécifique, traitement mécanique ou autre méthode prescrite.
Les solutions prévues pour une finition ne doivent pas être transposées automatiquement à une autre.
Préparer les deux faces du recouvrement
La qualité de la liaison dépend des surfaces effectivement en contact. Préparer uniquement la partie visible de l'assemblage peut laisser une interface incompatible avec le brasage.
Le couvreur doit donc identifier les surfaces qui seront réellement liées et appliquer la méthode de préparation adaptée.
Préserver l'aspect de la finition
Sur un zinc prépatiné, une réparation peut laisser une zone visuellement différente autour de la soudure.
Ce point mérite d'être expliqué au client, particulièrement sur une couverture récente ou sur un ouvrage très visible.
La recherche d'une finition esthétique ne doit toutefois pas conduire à masquer un défaut d'assemblage.
Pourquoi une soudure de zinc se fissure-t-elle ?
Une soudure qui s'ouvre après quelques années n'est pas nécessairement due à un mauvais étain. Plusieurs causes peuvent intervenir, parfois simultanément.
Une préparation insuffisante
Une surface oxydée, contaminée ou mal décapée peut empêcher la formation d'une liaison correcte.
Le défaut peut apparaître dès la pose ou se révéler progressivement sous l'effet des sollicitations.
Un chauffage inadapté
Lorsque la chaleur n'atteint pas correctement toute la zone de recouvrement, le métal d'apport peut ne pas assurer une liaison continue.
Un recouvrement mal conçu
Un assemblage présentant un contact insuffisant ou une géométrie inadaptée peut être difficile à braser correctement.
Des mouvements thermiques empêchés
Le zinc se dilate et se rétracte avec les variations de température. Lorsque les longueurs ou les fixations ne permettent pas les mouvements prévus, des contraintes peuvent se concentrer sur certains raccords.
Une soudure ne doit pas être utilisée pour bloquer un ouvrage qui nécessite des dispositions de dilatation.
Une pièce de zinc devenue trop fragile
La dégradation du métal autour de l'assemblage peut également expliquer une fuite.
Dans ce cas, refaire la soudure sans remplacer la zone fragilisée peut produire une réparation de courte durée.
Comment réparer une soudure de gouttière en zinc qui fuit ?
Une fuite localisée sur une gouttière en zinc ne justifie pas automatiquement son remplacement complet. Mais une réparation n'est pertinente que si le matériau et les supports restent suffisamment sains.
Identifier précisément l'origine de la fuite
Le couvreur doit distinguer une soudure ouverte d'une perforation du zinc, d'un défaut de pente ou d'un débordement provoqué par une obstruction.
Une trace d'eau située sous un raccord ne prouve pas à elle seule que la soudure est défectueuse : l'eau peut avoir cheminé depuis un autre point.
Vérifier l'état du zinc autour du raccord
Le professionnel examine la déformation, l'épaisseur apparente du matériau, les traces de corrosion et l'état des pièces voisines.
Lorsque la zone est saine et que le procédé le permet, une reprise localisée peut être étudiée.
Choisir entre réparation et remplacement
Une réparation ponctuelle est intéressante lorsque le désordre est limité, que le support est stable et que la continuité de l'assemblage peut être rétablie.
Le remplacement devient plus logique lorsque plusieurs raccords sont dégradés, que le zinc est perforé ou que la gouttière présente des défauts de conception.
Pour mieux comparer les matériaux et leurs possibilités d'entretien, consultez notre article sur les différences entre gouttières en zinc et en aluminium.
Cas pratique n°1 : une fuite sur une ancienne gouttière en zinc
Situation fictive : une maison de ville située à Angers possède une gouttière en zinc ancienne. Après chaque pluie prolongée, de l'eau apparaît sur le mur au niveau d'un raccord.
Le propriétaire souhaite éviter un remplacement complet, car le reste de l'installation semble encore fonctionnel.
Le diagnostic du couvreur
Le professionnel constate une ouverture localisée sur un assemblage. Il vérifie l'état des pièces voisines, les crochets, la pente et les conditions d'accès.
Deux scénarios sont envisagés : une réparation du raccord si le zinc est sain, ou le remplacement d'une portion de gouttière si la dépose révèle une dégradation plus importante.
Scénario A : réparation ponctuelle
| Prestation | Montant HT |
|---|---|
| Déplacement et diagnostic | 120 € |
| Accès sécurisé et protections | 220 € |
| Préparation du raccord | 90 € |
| Consommables et brasage | 150 € |
| Contrôle et nettoyage | 70 € |
| Total HT | 650 € |
Le coût du métal d'apport est faible au regard du total. Ce sont principalement l'accès, la préparation et le temps d'intervention qui déterminent le prix de la réparation.
Scénario B : remplacement d'une portion de gouttière
Supposons que le diagnostic impose le remplacement d'environ 3 mètres de gouttière et de plusieurs accessoires.
| Prestation | Montant HT |
|---|---|
| Déplacement et diagnostic | 120 € |
| Accès sécurisé et protections | 300 € |
| Dépose et évacuation | 210 € |
| Fourniture de zinc et accessoires | 290 € |
| Pose et réalisation des raccords | 410 € |
| Contrôle et nettoyage | 120 € |
| Total HT | 1 450 € |
La différence entre les deux scénarios est de 800 € HT.
Décision : si le zinc est sain et que le défaut reste localisé, la réparation à 650 € HT est retenue. Si le matériau est trop fragilisé, le couvreur explique au propriétaire pourquoi le remplacement est préférable.
Ces deux devis sont fictifs. Ils illustrent des choix techniques et non des prix moyens pratiqués à Angers.
Cas pratique n°2 : souder un abergement de cheminée en zinc prépatiné
Situation fictive : sur une maison contemporaine près d'Annecy, un couvreur doit réaliser des raccords autour d'une cheminée sur une couverture en zinc prépatiné.
Le propriétaire souhaite conserver un aspect homogène avec la toiture existante. Le couvreur doit donc anticiper la préparation des zones à braser et l'apparence finale des raccords.
La difficulté technique
Le zinc prépatiné ne se prépare pas nécessairement comme le zinc naturel. Le professionnel identifie la gamme utilisée et vérifie les prescriptions du fabricant pour retirer la finition sur les zones d'assemblage.
Il doit également contrôler la conception de l'abergement, les relevés et les raccords avec la couverture.
Le brasage n'est qu'une partie du travail : une soudure correcte ne peut pas compenser un abergement mal conçu.
Simulation de devis
| Prestation | Montant HT |
|---|---|
| Relevés et préparation technique | 180 € |
| Accès et protections | 260 € |
| Fourniture des pièces en zinc | 350 € |
| Préparation des surfaces prépatinées | 180 € |
| Assemblages et brasages | 380 € |
| Raccords, contrôles et finitions | 230 € |
| Total HT | 1 580 € |
Pourquoi le temps de préparation compte-t-il autant ?
Dans ce scénario, la préparation des surfaces représente 180 € HT, soit environ 11,4 % du devis.
Ce poste comprend une intervention spécifique sur les zones à braser. Il ne doit pas être supprimé simplement pour rendre le devis plus compétitif.
Le couvreur explique également au client qu'une différence d'aspect peut subsister à proximité des zones travaillées, selon la finition et le procédé.
Décision : l'entreprise conserve un poste de préparation distinct dans le devis et prévoit un contrôle approfondi des raccords avant réception.
Cas pratique n°3 : poser 14 mètres de gouttières en zinc avec raccords brasés
Situation fictive : une entreprise de couverture intervient sur une rénovation près du Mans. Le chantier comprend 14 mètres linéaires de gouttières en zinc, avec les raccords et accessoires prévus par le système choisi.
Le couvreur doit établir un devis qui couvre les fournitures, la pose, les assemblages et les moyens d'accès.
Le métré et les fournitures
La longueur nette à installer est de 14 mètres. La quantité brute de gouttières à commander dépendra des longueurs commerciales, des recouvrements, des angles et des chutes.
Le couvreur ne doit donc pas assimiler automatiquement 14 mètres posés à 14 mètres achetés.
Le nombre de raccords brasés doit également être déterminé à partir du calepinage réel.
Simulation de devis pour 14 mètres
| Prestation | Montant HT |
|---|---|
| Relevés et préparation | 150 € |
| Accès et protections | 300 € |
| Gouttières et accessoires en zinc | 650 € |
| Crochets et fixations | 160 € |
| Pose et réglage des pentes | 450 € |
| Préparation et brasage des raccords | 280 € |
| Contrôle et nettoyage | 110 € |
| Total HT | 2 100 € |
Le prix de vente moyen simulé est de 150 € HT par mètre linéaire, en incluant les postes du devis.
Il ne s'agit pas du prix d'une soudure au mètre : le montant couvre l'ensemble de la pose des gouttières.
Calculer la marge sur coûts directs
Supposons que l'entreprise estime ses coûts directs à 1 350 € HT, comprenant les fournitures, la main-d'œuvre directement affectée et les autres coûts imputables à l'intervention.
| Indicateur | Montant |
|---|---|
| Prix de vente HT | 2 100 € |
| Coûts directs HT | 1 350 € |
| Marge sur coûts directs | 750 € |
| Taux de marge sur coûts directs | 55,6 % |
| Taux de marque sur coûts directs | 35,7 % |
La marge sur coûts directs est égale à 2 100 - 1 350 = 750 € HT.
Le taux de marge sur coûts directs est de 750 / 1 350 × 100 = 55,6 %.
Le taux de marque sur coûts directs est de 750 / 2 100 × 100 = 35,7 %.
Ces indicateurs ne correspondent pas au bénéfice net. La marge doit encore contribuer à couvrir les frais généraux, les charges non affectées et le résultat de l'entreprise.
Quel est l'intérêt de détailler les raccords brasés ?
Le client comprend mieux les opérations prévues et le couvreur peut identifier le temps consacré à la préparation des assemblages.
En cas de modification du calepinage ou de découverte d'un support dégradé, l'entreprise dispose également d'une base plus claire pour recalculer le devis.
Quel est le prix d'une soudure de zinc ?
Le prix d'une soudure de zinc dépend rarement de la seule longueur du cordon réalisé.
Une réparation de quelques centimètres peut nécessiter une intervention en hauteur, un diagnostic, des protections, une préparation du métal et un contrôle d'étanchéité.
À l'inverse, plusieurs assemblages réalisés pendant la pose complète d'une gouttière peuvent être intégrés dans une organisation de chantier plus efficace.
Les principaux facteurs de prix
- La hauteur et les conditions d'accès.
- Le temps de déplacement et de préparation.
- La nature du zinc et son état de surface.
- La longueur et la géométrie des raccords.
- La nécessité de déposer des éléments.
- Le remplacement éventuel de pièces endommagées.
- Les consommables et protections nécessaires.
- Les contrôles et le nettoyage après intervention.
Fourchettes de prix pédagogiques
Les valeurs suivantes sont des hypothèses de chiffrage construites pour cet article. Elles ne constituent pas des tarifs moyens de marché.
| Type d'intervention | Budget fictif HT |
|---|---|
| Petite reprise de raccord accessible | 250 à 500 € par intervention |
| Réparation de soudure avec accès en hauteur | 450 à 900 € par intervention |
| Remplacement localisé de gouttière avec raccords | 900 à 1 800 € par intervention |
| Réalisation de raccords complexes sur abergement | Selon métré, géométrie et prestations prévues |
Un devis réel peut se situer en dehors de ces fourchettes, notamment lorsque les accès sont difficiles ou que les pièces existantes doivent être largement reprises.
Pour replacer ces coûts dans l'ensemble des travaux de couverture, consultez notre guide sur le rôle, les coûts et l'entretien de la zinguerie de toiture.
Comment contrôler une soudure après intervention ?
Une soudure visuellement régulière n'est pas automatiquement une soudure fiable. Le contrôle doit tenir compte de l'ouvrage, de la continuité de la liaison et de son fonctionnement.
| Point de contrôle | Ce que vérifie le couvreur |
|---|---|
| État des pièces | Absence de fissure, perforation ou déformation anormale |
| Continuité du raccord | Assemblage régulier sur la zone prévue |
| Recouvrement | Conformité au détail constructif |
| Résidus de flux | Nettoyage conforme aux prescriptions |
| Fixations et supports | Stabilité des éléments voisins |
| Dilatation | Absence de blocage incompatible avec le système |
| Écoulement de l'eau | Absence de stagnation ou de cheminement anormal |
| Étanchéité | Vérification adaptée à l'ouvrage et aux conditions du chantier |
Un essai à l'eau suffit-il ?
Un contrôle à l'eau, lorsqu'il est adapté et réalisable sans risque, peut aider à vérifier certains raccords. Mais il ne permet pas nécessairement d'identifier tous les défauts de résistance ou de conception.
Il doit donc compléter l'examen de l'assemblage, et non le remplacer.
Pourquoi conserver des photographies ?
Les photos prises avant et après l'intervention permettent de documenter l'état du zinc, les pièces remplacées et les raccords réalisés.
Elles sont particulièrement utiles lorsque le client ne peut pas observer directement la zone depuis le sol.
Quels risques prévenir lors du brasage du zinc en toiture ?
Le brasage tendre présente plusieurs risques professionnels : brûlures, exposition à des substances chimiques, incendie et, en toiture, chute de hauteur.
Le fait de travailler à une température inférieure à celle d'un soudage par fusion ne supprime pas ces dangers.
Les risques liés aux flux et aux émissions
Certains produits de brasage peuvent émettre des substances dangereuses lorsqu'ils sont chauffés. Le couvreur doit consulter les fiches de données de sécurité et mettre en place les moyens de prévention adaptés.
La fiche INRS ED 122 consacrée au brasage tendre décrit les risques chimiques du procédé et les principales mesures de prévention.
Pour approfondir ce sujet, consultez la fiche de prévention de l'INRS sur le brasage tendre.
Les risques d'incendie
Une intervention sur une toiture peut se dérouler à proximité de bois, d'isolants ou de matériaux combustibles.
Avant les travaux, il faut identifier ces éléments et organiser les mesures de protection adaptées. Les règles relatives aux travaux par point chaud doivent être appliquées selon la situation.
Le travail en hauteur
Le couvreur doit utiliser des moyens d'accès et de protection adaptés au chantier.
La nécessité de réaliser une réparation rapide ne justifie pas de travailler sans protection collective ou avec un accès improvisé.
La gestion des produits et déchets
Les résidus de produits chimiques, les consommables et les déchets doivent être gérés conformément à leurs caractéristiques et aux règles applicables.
Les produits de brasage ne doivent pas être transvasés ou mélangés sans tenir compte de leurs prescriptions de sécurité.
Quelles erreurs éviter lors d'une soudure sur zinc ?
Braser une surface mal nettoyée
Une surface contaminée peut empêcher un mouillage correct, même si le métal d'apport semble avoir fondu normalement.
Choisir un métal d'apport incompatible
Le couvreur doit vérifier la compatibilité de l'alliage avec le zinc et le flux utilisés.
Utiliser un fer inadapté
Un outil disposant d'une réserve thermique insuffisante peut rendre difficile le chauffage régulier de l'assemblage.
Négliger la préparation du zinc prépatiné
Une finition de surface non retirée sur la zone à braser peut compromettre la liaison.
Reprendre une soudure sur du zinc trop dégradé
Une réparation localisée ne remplace pas une pièce devenue fragile ou perforée.
Oublier la dilatation
Une soudure peut subir des contraintes excessives si les mouvements thermiques de l'ouvrage sont empêchés.
Ne pas nettoyer les résidus
Les résidus de flux doivent être retirés conformément aux prescriptions du produit et du fabricant.
FAQ : soudure du zinc en toiture
Comment souder du zinc à l'étain ?
Le zinc est assemblé par brasage tendre. Les surfaces sont préparées, les pièces sont positionnées avec un recouvrement adapté, puis un métal d'apport compatible permet de réaliser la liaison. Les prescriptions du fabricant doivent être respectées.
Quelle est la température pour souder le zinc ?
RHEINZINK indique une température de brasage d'environ 250 °C pour son procédé. La température de travail doit être adaptée au système, au métal d'apport et aux recommandations du fabricant.
Quel étain utiliser pour souder une gouttière en zinc ?
Il faut choisir un alliage compatible avec le zinc utilisé. RHEINZINK recommande notamment un alliage sans plomb SnZn 801 pour ses produits.
Peut-on souder du zinc sans plomb ?
Oui. Des alliages de brasage sans plomb compatibles existent. Leur utilisation nécessite néanmoins une préparation correcte des surfaces et des mesures de prévention adaptées.
Peut-on souder du zinc prépatiné ?
Oui, lorsque le système le permet. La finition doit généralement être retirée sur la zone à braser selon la méthode prescrite par le fabricant.
Quel décapant utiliser pour une soudure sur zinc ?
Le flux et les produits de préparation doivent être adaptés au zinc et à son aspect de surface. Il faut suivre les recommandations du fabricant plutôt que choisir un décapant universel.
Quel fer à souder choisir pour un couvreur-zingueur ?
Un fer de zingueur offrant une réserve thermique suffisante est nécessaire. RHEINZINK recommande notamment un fer d'environ 500 g pour son procédé, avec un minimum indiqué de 350 g.
Pourquoi une soudure de gouttière fuit-elle ?
La fuite peut résulter d'un défaut de préparation, d'un brasage incomplet, d'une déformation, de mouvements thermiques ou d'une dégradation du zinc autour de l'assemblage.
Peut-on réparer une soudure de gouttière sans la remplacer ?
Oui, si le défaut est localisé, que le zinc reste sain et que le système permet une reprise conforme. Un remplacement est préférable lorsque les pièces sont trop dégradées.
Quel recouvrement prévoir pour braser du zinc ?
RHEINZINK indique un recouvrement de 10 à 15 mm dans sa documentation technique. Cette valeur doit être vérifiée selon le fabricant et le détail d'assemblage concerné.
Combien coûte la réparation d'une soudure de gouttière ?
Le prix dépend notamment de l'accès, du diagnostic, de la préparation et de l'état des pièces. Dans notre simulation, une réparation localisée représente 650 € HT, mais ce montant n'est pas un tarif de marché.
Une soudure à l'étain peut-elle remplacer un joint de dilatation ?
Non. Un brasage ne remplace pas les dispositions nécessaires à la gestion des mouvements thermiques d'un ouvrage en zinc.
Faut-il refaire toutes les soudures d'une ancienne gouttière ?
Pas systématiquement. Le couvreur doit examiner l'état de chaque raccord et la condition générale de l'installation. Une réparation ciblée peut suffire lorsque les autres assemblages restent fiables.
Comment vérifier qu'une soudure est étanche ?
Le contrôle repose sur l'inspection de la continuité du raccord, de l'état des pièces et, lorsque cela est adapté, sur une vérification de l'écoulement ou un essai à l'eau.
Conclusion : une bonne soudure commence avant le chauffage du zinc
La qualité d'une soudure sur zinc ne dépend pas uniquement de la maîtrise du fer à souder. Elle commence par l'examen du support, la préparation des surfaces, le choix d'un métal d'apport compatible et la conception correcte du recouvrement.
Sur une gouttière ancienne, le couvreur doit d'abord déterminer si la réparation est pertinente. Sur une couverture en zinc prépatiné, il doit intégrer le temps nécessaire à la préparation de la finition. Sur un chantier neuf, il doit anticiper les raccords, les consommables et les moyens de contrôle dès le devis.
Le brasage tendre reste une technique essentielle de la zinguerie, mais il ne compense ni un ouvrage mal conçu, ni un défaut de dilatation, ni un matériau devenu trop fragile.
Pour l'entreprise de couverture, la meilleure intervention est celle qui associe un diagnostic précis, une mise en œuvre adaptée, un contrôle rigoureux et un chiffrage suffisamment détaillé pour protéger la qualité du chantier comme sa rentabilité.